


Štampēšanas teorijas pamatu īsais kurss
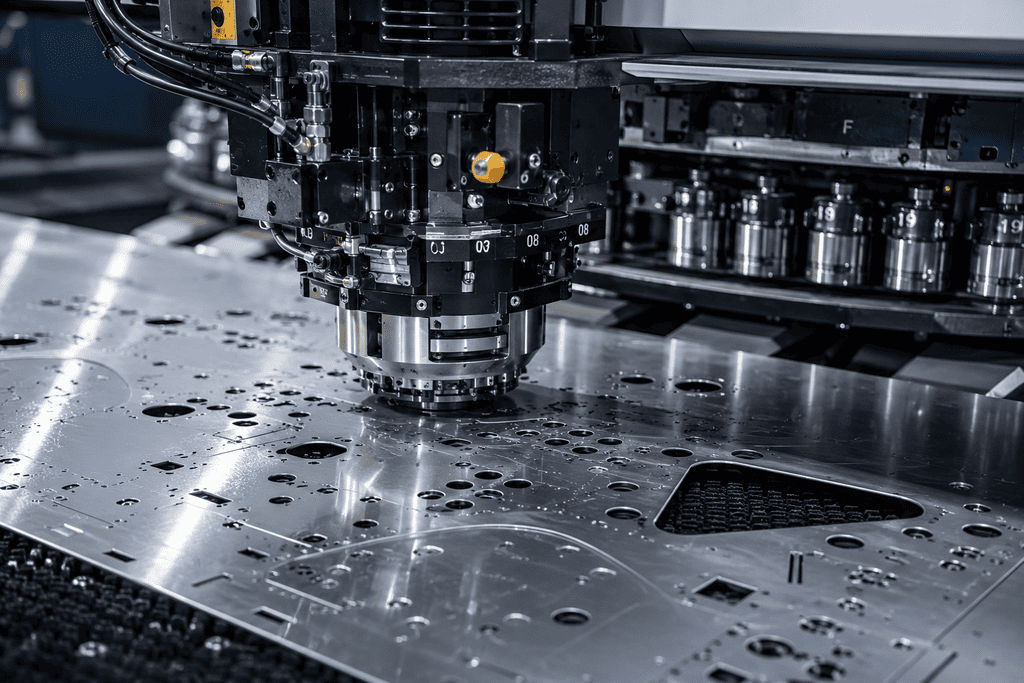
Lai palielinātu instrumenta kalpošanas laiku, nepieciešams ievērot dažus pamatnoteikumus:
- Zināšanas un drošība: Operatoram jāpārzina iekārta, jābūt pamatzināšanām par štancēšanas teoriju un jābūt informētam par iepriekšējām un pašreizējām operācijām, kas tiek veiktas ar šo iekārtu. Darba laikā pienācīgi jāievēro visi drošības noteikumi un normas;
- Sprauga: Pareizi jāizvēlas sprauga atkarībā no materiāla biezuma un tā fizikālajām īpašībām;
- Instrumenta apkope: Savlaicīga instrumenta uzasināšana un tās sekojoša demagnetizēšana;
- Eļļošana: Regulāri jāveic instrumenta eļļošana vai jāizmanto instrumenti ar pārklājumu;
- Sasskaņojuma (koaksialitātes) pārbaude: Periodiski jāpārbauda adapteri, štancēšanas turētāji, kā arī puansona un matricas koaksialitāte;
- Programmēšana: Programmējot pareizi jāizvēlas štancēšanas režīmi.
Svarīga informācija programmējot
Programmējot ārējos izgriezumus un stūrus, jāņem vērā, ka to apstrādes zonai jāsniedzas aiz detaļas malām par 2…3 mm.
Ja kādu rievu vai caurumu nevar apstrādāt ar vienu triecienu, tā apstrāde jāieprogrammē tā, lai secīgu triecienu laikā instruments vienmēr strādātu ar savu lielāko laukumu. Tas attiecas arī uz kontūras apstrādi.
Daži instrumentu ražotāji iesaka programmēt apstrādi tā, lai instrumenta izmantošanas koeficients būtu ne mazāks par 70%. Ja kādu apstākļu dēļ nav iespējams ieprogrammēt apstrādi ar šiem nosacījumiem, jāizmanto instruments ar mazāku laukumu — atsevišķi vai kombinācijā ar citu instrumentu.
Minimālā puansona izmēra atkarība no materiāla biezuma
Materiāla biezums ir svarīgs aspekts, īpaši, ja caurumu diametrs vai viena no malām ir tuva apstrādājamās loksnes biezumam.
- Pamata noteikums: Puansona diametram nevajadzētu būt mazākam par loksnes biezumu.
- Izņēmumi: Tas ir iespējams uz hidrauliskajām štancēšanas presēm, jo štancēšanas ātrums ir regulējams.
- Mīksti materiāli: Noteiktos gadījumos ir iespējama tāda materiāla štancēšana, kura biezums pārsniedz cauruma diametru, piemēram, štancējot mīkstā materiālā, piemēram, alumīnijā vai varā. Tomēr jāņem vērā, ka šajā gadījumā instrumenta kalpošanas laiks būs nedaudz mazāks.
Optimālās spraugas noteikšana
Sprauga starp puansonu un matricu būtiski ietekmē instrumentu kalpošanas laiku, kā arī apstrādājamās detaļas precizitāti un līdzenumu. Spraugu nosaka, balstoties uz materiāla fizikālajām īpašībām un biezumu. Pareiza spraugas iestatīšana ļauj iegūt atbilstošas kvalitātes detaļas, nodrošinot optimālu instrumenta nodilumu.
- Nepietiekama sprauga ļauj iegūt ideālas kvalitātes caurumus, taču lielās slodzes dēļ instrumenta nodilums būs maksimāls.
- Palielināta sprauga rada detaļu apstrādes atskabargas (skabargas), un caurumu malas izveidojas nevienmērīgas.
Tabula optimālās spraugas noteikšanai
Optimālo spraugu nosaka atkarībā no materiāla un tā biezuma:
| Materiāls | Materiāla biezums | Minimums | Standarts | Maksimums |
|---|---|---|---|---|
| Alumīnijs / Varš / Misiņš (Izturības robeža: 20÷25 kg/mm²) | Līdz 2 mm | 8% | 10% | 12% |
| No 2 mm līdz 4 mm | 10% | 12% | 15% | |
| Vairāk par 4 mm | 12% | 15% | 20% | |
| Mīkstais tērauds (Izturības robeža: 30÷40 kg/mm²) | Līdz 2,5 mm | 15% | 18% | 20% |
| No 2,5 mm līdz 5 mm | 18% | 22% | 25% | |
| Vairāk par 5 mm | 20% | 25% | 30% | |
| Nerūsējošais tērauds (Izturības robeža: 60÷80 kg/mm²) | Līdz 1,5 mm | 15% | 20% | 22% |
| No 1,5 mm līdz 3 mm | 18% | 22% | 25% | |
| Vairāk par 3 mm | 20% | 25% | 28% |
*Piezīme: Spraugas vērtības ir norādītas procentos no apstrādājamā materiāla biezuma.
Puansonu pārklājums
Lai uzlabotu darba raksturlielumus, puansonu virsmu var pārklāt ar speciālu aizsargpārklājumu. Tas ļauj palielināt instrumenta nodilumizturību un slīdamību. Atkarībā no izvirzītajiem uzdevumiem katrs instrumentu ražotājs piedāvā vairākus pārklājumu veidus.
Instrumenta asināšana
Profesionāla uzasināšana garantē ilgu un stabilu štancēšanas instrumentu veiktspēju. Instrumentu asināšana ir vienkāršs, ātrs un ekonomisks process, ko operatori var veikt, izmantojot slīpmašīnas un piederumus. Pateicoties plašajam iekārtu, aprīkojuma un instrukciju klāstam, var apmierināt visas klienta vajadzības.
Ieteikumi asināšanai:
- Savlaicīgums: Asināšanu ieteicams veikt pie vismazākajām nodiluma pazīmēm (griezējmalas rādiusam pārsniedzot 0,15 mm), lai samazinātu materiāla nodilumu līdz minimumam.
- Slīpēšanas metode: Instrumentu ražotāji parasti iesaka izmantot borazona slīpēšanu, ko dēvē par "auksto griešanu", vai mīksto slīpēšanu.
- Slīpripas parametri: Slīpēšanai var izmantot standarta elektrokorunda ripu ar cietību no D līdz J un grainainību no 45 līdz 60.
- Dzesēšana: Neliela materiāla daudzuma noņemšana jāveic ar intensīvu dzesēšanu. Šī noteikuma neievērošana var izraisīt izturības zudumu, mikroplaisas un instrumenta salūšanu.
- Demagnetizēšana: Pēc slīpēšanas instrumenti obligāti jādemagnetizē, lai izvairītos no atkritumu izsviešanas.
- Garuma kompensācija: Uzstādiet puansonus, ņemot vērā uzasināšanas rezultātā radušos garuma samazinājuma kompensāciju.
- Liels biezums: Lielam materiāla biezumam izmantojiet puansonus ar palielinātu slīpuma leņķi un matricas ar lielāku spraugu.
Puansonu ar slīpumiem (lencēm) asināšana
Priekšrocības:
- Trokšņa līmeņa samazināšana
- Štancēšanas spēka samazināšana
- Uzlabota metāla atkritumu izvadīšana
- Trieciena slodzes samazināšana
Pastāv vairāki slīpumu veidi, kas izstrādāti konkrētiem štancēšanas apstākļiem:
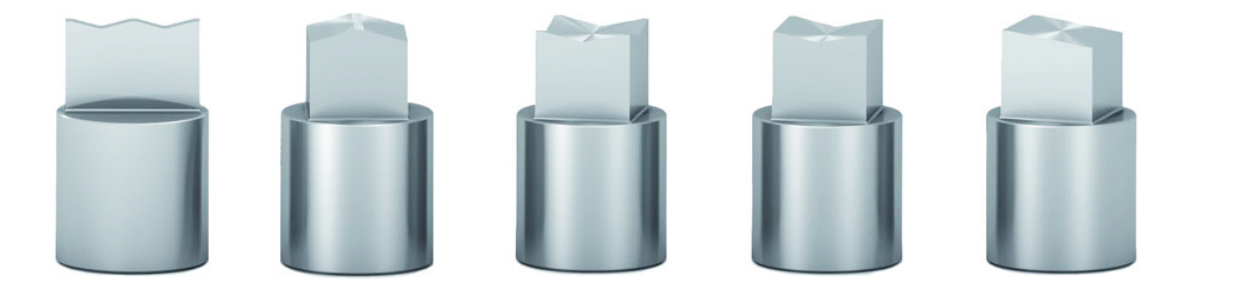
| instrumentu asināšanai un lieliem biezumiem |
vienmērīgai noslodzei un lieliem biezumiem |
nelieliem biezumiem – lielu formu izciršanai |
nelieliem biezumiem – mazu formu izciršanai |
nelieliem biezumiem – mazu formu izciršanai |
Iespējamās problēmas un to risinājumi
Instrumenta ekspluatācijas laikā var rasties traucējumi. Zemāk ir sniegta tabula ātrai diagnostikai un kļūmju novēršanai:
| Problēma | Iespējamais cēlonis | Risinājums |
|---|---|---|
| Pārmērīgas atskabargas | • Nepareiza sprauga starp puansonu un matricu • Instrumentu nodilums • Instrumenta daļu nobīde |
• Nomainiet matricu • Uzasiniet vai nomainiet instrumentus • Pārbaudiet instrumenta daļu koaksialitāti |
| Puansona vai matricas salūšana | • Nepareiza sprauga starp puansonu un matricu • Instrumentu nodilums • Dota biezumam nepiemērots puansons vai nepareiza tehnoloģija |
• Nomainiet matricu • Uzasiniet vai nomainiet instrumentus • Nomainiet instrumentu vai mainiet tehnoloģiju |
| Puansons neatslēdzas/neizvelkas vai iesprūst | • Nepareiza sprauga starp puansonu un matricu • Eļļošanas trūkums • Pārāk ciets materiāls |
• Nomainiet matricu • Saeļļojiet instrumentu vai izmantojiet puansonus ar speciālu pārklājumu • Nomainiet atsperes |
| Liels instrumentu nodilums | • Nepareiza sprauga starp puansonu un matricu • Ciets vai abrazīvs materiāls • Instrumenta daļu nobīde • Nepareiza tehnoloģija • Nepareiza vai nesavlaicīga instrumenta asināšana |
• Nomainiet matricu • Izmantojiet puansonus ar specializēto pārklājumu • Pārbaudiet instrumenta koaksialitāti • Mainiet tehnoloģiju • Biežāk veiciet pārbaudes un tehnisko apkopi • Savlaicīgi veiciet asināšanu |
| Metāla atkritumu izsviešana (uzraušana) | • Nepietiekams puansona garums • Pārāk plānas loksnes štancēšana • Atkritumu pielipšana eļļas pārpalikuma dēļ • Instruments nav demagnetizēts pēc asināšanas |
• Noregulējiet puansona garumu • Izmantojiet puansonu ar slīpo asināšanu vai speciālu matricu • Samaziniet eļļas padevi, notīriet pārpalikumus vai izmantojiet šķidrāku smērvielu • Vienmēr demagnetizējiet instrumentus pēc asināšanas |
| Griezējmalu izdrupšana | • Nepareiza sprauga starp puansonu un matricu • Instrumenta daļu nobīde • Atkritumu izsviešana un sekojoša dubultā štancēšanas biezuma veidošanās • Nepareiza tehnoloģija • Nesavlaicīga asināšana |
• Nomainiet matricu • Pārbaudiet instrumenta koaksialitāti • Izmantojiet metodes cīņai pret atkritumu izsviešanu • Mainiet tehnoloģiju • Savlaicīgi veiciet instrumenta asināšanu |


