29.09.2026 - 09:18
Jauns lāzers, loksnes locīšanas prese vai robotizēta šūna var acummirklī uzlabot atsevišķu operāciju. Tomēr, ja materiāls joprojām gaida iekrāvēju, programmas tiek gatavotas manuāli, bet gatavās detaļas uzkrājas starp procesiem — rūpnīca ir radījusi tikai "automatizācijas salu". Izpratne par to, kā integrēt ražošanas automatizāciju, nozīmē iekārtu, materiālu plūsmu, datu un cilvēku apvienošanu ap skaidri definētu ražošanas mērķi.
Lokšņu metāla izstrādājumu ražotājiem pareizais projekts reti ir tas, kurā ir visvairāk robotikas vai augstākie iekārtu tehniskie parametri. Tas ir projekts, kas novērš caurlaidspēju ierobežojošo šauro vietu, saglabā produkcijas kvalitāti un ir tehniski uzturams daudzus gadus pēc nodošanas ekspluatācijā. Savukārt pakāpenisks integrācijas plāns padara šo rezultātu daudz prognozējamāku.
Sāciet ar ražošanas šauro vietu
Automatizācijai jābalstās uz reāliem ražošanas datiem, nevis uz iekārtu katalogu. Izveidojiet reprezentatīvas detaļu grupas maršruta karti — no saņemtās metāla loksnes līdz iepakotam izstrādājumam. Fiksējiet iestatīšanas, griešanas, liekšanas, pārvietošanas, gaidīšanas rindā un pārstrādes laiku, operatora iesaistes pakāpi un attālumu, ko veic materiāls.
Daudzos metālapstrādes uzņēmumos šaurā vieta nav pats griešanas vai liekšanas cikls. Tā var būt lokšņu izsniegšana no noliktavas, instrumentu maiņa, programmas palaišana, detaļu šķirošana, nodošana nākamajai operācijai vai kvalificētu operatoru trūkums otrajā maiņā. Katrai no šīm problēmām nepieciešams savs risinājums.
Piemēram, lāzera iekārta ar automātisku iekraušanas un izkraušanas sistēmu ļauj palielināt autonomās darbības laiku. Tomēr tā nesaīsinās kopējo pasūtījumu izpildes laiku, ja detaļas pēc tam stundām ilgi tiek šķirotas manuāli pirms liekšanas. Šādā gadījumā izklājuma (nesting) disciplīnai, detaļu marķēšanai, bufera zonu pārvaldībai un liekšanas iecirkņa ražīgumam jāpievērš ne mazāka uzmanība.
Formulējiet biznesa mērķi pirms tehnoloģijas izvēles. Tas var būt bezpersonāla ražošanas (lights-out) apjoma palielināšana, pasūtījumu izpildes laika saīsināšana, nepabeigtās ražošanas apjoma samazināšana, pārvietošanas izmaksu samazināšana, atkārtojamības uzlabošana vai jaudas palielināšana bez ražošanas platību paplašināšanas. Skaidrs mērķis ļauj salīdzināt alternatīvas un aprēķināt atmaksāšanos ne tikai pēc iekārtu noslodzes.
Kā integrēt automatizāciju ap materiālu plūsmu
Materiālu plūsma ir automatizētas rūpnīcas fiziskais karkass. Lokšņu metāla apstrāde ir saistīta ar smagu, daudzveidīgu un bieži mazsērijas materiālu. Ja materiālu pārvietošana ir atrauta no iekārtu darba, automatizācijas ieguvumi ātri zūd dīkstāvēs un liekās iekraušanas un izkraušanas operācijās.
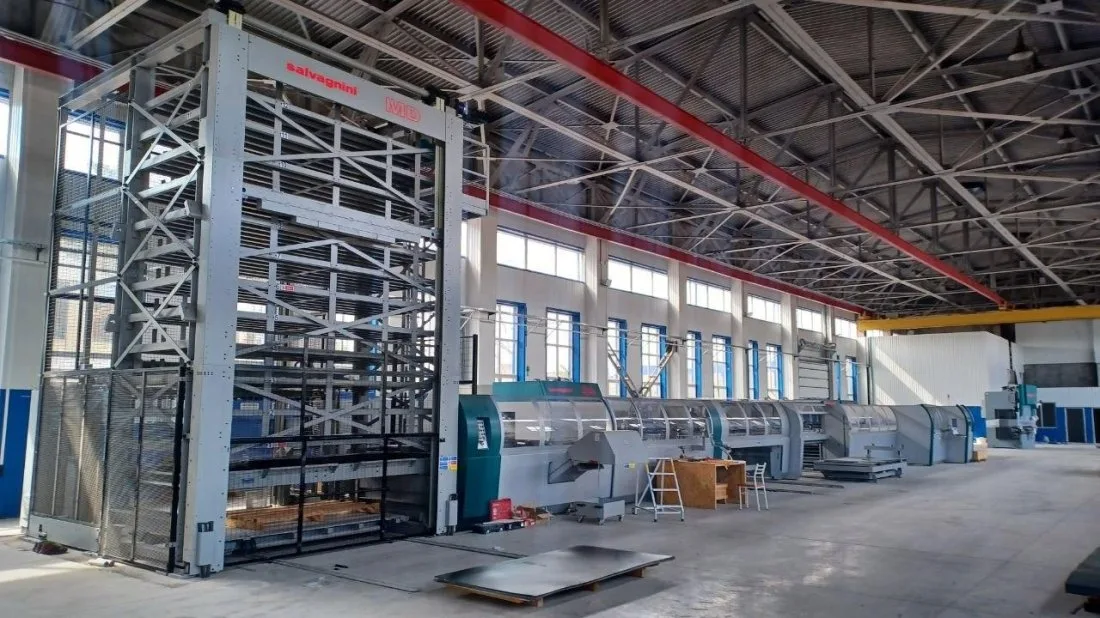
Sāciet ar to, lai noteiktu, kā izejmateriāls nonāk noliktavā, kā tas tiek identificēts un kā tas nonāk līdz katrai operācijai. Vertikālā automatizētā noliktava ļauj ietaupīt ražošanas platības un nodrošina pārredzamu pieejamo lokšņu uzskaiti. Pievienotās iekraušanas sistēmas var padot materiālu lāzergriešanas kompleksiem, koordinātu štancēšanas vai kombinētajām iekārtām atbilstoši maiņas uzdevumam. Mērķis nav vienkārši automātiska pārvietošana, bet gan uzticama un izsekojama plūsma, kas piegādā vajadzīgo materiālu tieši laikā.
Tāda pati plānošana nepieciešama arī pēc griešanas. Novērtējiet, vai detaļām nepieciešama automātiska sakraušana, šķirošana, paletizēšana, buferizācija vai tieša nodošana liekšanai. Sīkas detaļas, atlikušais skeleta rāmis, aizsargplēves, jaukti materiāli un bieža pasūtījumu maiņa — tas viss ietekmē pārvietošanas koncepciju. Augsti automatizēta transportēšanas sistēma ir pamatota stabilai lielsērijas ražošanai, savukārt elastīgs buferis un labi organizēts manuālās apstrādes punkts var būt labāks ieguldījums plašai nomenklatūrai.
Ceha plānojums ir ne mazāk svarīgs kā iekārtu iespējas. Saīsiniet bieži izmantoto maršrutu garumu, saglabājiet drošu piekļuvi apkopei un paredziet vietu paletēm, brāķim un nestandarta situācijām. Plānojums, kas rasējumā izskatās efektīvs, realitātē var izgāzties, ja operatori nevar nomainīt instrumentu, pārbaudīt kvalitāti vai novērst kļūdu, neapturot blakus esošās iekārtas.
Apvienojiet iekārtas, programmatūru un datus
Fiziskā integrācija pati par sevi neveido saskaņotu ražošanas sistēmu. Programmatūras līmenim jāsasaista izmaksu aprēķins, pasūtījumi, programmēšana, izklājums, plānošana, krājumi noliktavā, iekārtu statuss un kvalitātes dati tādā līmenī, kas atbilst uzņēmuma uzdevumiem.
Daudzām metālapstrādes rūpnīcām pirmā prioritāte ir caurviju programmēšana un izklājuma optimizācija. Vienota programmatūras vide samazina tehnologu darba dublēšanos, standartizē apstrādes parametrus un paaugstina materiāla izmantošanas koeficientu. Tā arī dod plānotājiem pārskatu par lokšņu atlikumiem, ražošanas pasūtījumiem, iekārtu noslodzi un nodošanas termiņiem.
Iekārtu integrācija nodrošina reālu atgriezenisko saiti no ceha. Statusa dati parāda, vai iekārta darbojas, gaida materiālu, ir apturēta kļūdas dēļ vai atrodas iestatīšanā. Šī nošķiršana ir principiāli svarīga: uzraudzības panelis ar augstu noslodzes koeficientu ir maz noderīgs, ja rūpnīca tik un tā kavē piegādes, jo pasūtījumi tiek palaisti nepareizā secībā.
Izvairieties no programmatūras funkciju iegādes, nesaprotot, kādus lēmumus tās uzlabos. Uzdodiet praktiskus jautājumus: kas koriģē grafiku, mainoties prioritātēm? Kas atbild par materiālu pamatdatiem? Kā pārbaudītas programmas ar versiju kontroli nonāk līdz iekārtai? Kuri trauksmes signāli prasa operatora, apkopes dienesta vai piegādātāja tehniskā atbalsta iejaukšanos? Skaidri noteikta atbildība novērš problēmu, kad uzkrājas vērtīgi dati, kurus neviens neizmanto.
Integrācija ar esošajām ERP vai MES sistēmām jāplāno laikus. Tas ne vienmēr prasa vērienīgu individuālu projektu. Dažos gadījumos pietiek ar pārvaldītu pasūtījumu, maršruta karšu, materiālu vajadzības un izpildes datu apmaiņu. Integrācijas dziļums ir atkarīgs no pasūtījumu apjoma, detaļu sarežģītības, plānošanas disciplīnas un jau ieviestajām sistēmām.
Pielāgojiet automatizāciju produkcijas nomenklatūrai
Konfigurācija, kas ir visproduktīvākā sērijveida detaļām, var izrādīties pārāk stingra mazām partijām un biežām konstrukcijas izmaiņām. Automatizācijai jāatbilst detaļu tehnoloģiskajām grupām, partiju lielumiem, materiālu diapazonam, kvalitātes prasībām un ražošanas izaugsmes plāniem.
Robotizēts lokšņu liekšanas komplekss nodrošina augstu atkārtojamību un samazina atkarību no roku darba piemērotām detaļām. Tomēr tam nepieciešami izstrādājumi, kas projektēti vai atlasīti, ņemot vērā stabilu satveršanu ar robotu un prognozējamu procesa norisi. Sarežģītas detaļas ar biežu pārregulēšanu var joprojām efektīvāk apstrādāt ar elastīgu manuālo vai pusautomātisko liekšanas presi. Lēmumam jābalstās uz reāliem ražošanas datiem, nevis uz teorētisko cikla laiku.
Tas pats princips attiecas uz automātisko liekšanu paneļu liekšanas iekārtās, štancēšanu, lāzergriešanu, atskarpju noņemšanu un apdari. Novērtējiet detaļas pēc izmēriem, biezuma, materiāla, ģeometrijas sarežģītības, apgriešanas nepieciešamības, pielaidēm un gada apjoma. Pēc tam nosakiet nomenklatūras daļu procentos, ko var apstrādāt automātiski, neradot pastāvīgus traucējumus.
Augstas klases iekārtas ir visvērtīgākās tad, ja to potenciālu atbalsta saistītā infrastruktūra. Ātram šķiedru lāzeram nepieciešama nepārtraukta materiāla padeve un pietiekama nākamo iecirkņu ražība. Automātiskajai liekšanas līnijai vajadzīgas precīzas sagataves un disciplinēta programmu pārvaldība. Vertikālajai noliktavai nepieciešama ticama atlikumu uzskaite. Integrācija ir ķēde, un tās faktisko ražību nosaka vājākais posms.
Nododiet ekspluatācijā pakāpeniski un aizsargājiet pašreizējo ražošanu
Rūpnīcas automatizācijas projekts jāuztver kā ražošanas procesa modernizācija, nevis vienkārši kā iekārtu montāža. Optimālā pieeja parasti ir pakāpeniska: procesa izstrāde, detaļu grupu validācija, operatoru apmācība, datu apmaiņas stabilizēšana un tikai pēc tam pāreja uz autonomu vai pilnībā integrētu darbību.
Pirms montāžas sākuma formulējiet pieņemšanas kritērijus, kas atspoguļo gaidāmo biznesa rezultātu. Tie var ietvert ražību izvēlētajām detaļu grupām, ar pirmo reizi pieņemto izstrādājumu īpatsvaru (first-pass quality), iestatīšanas laika samazinājumu, materiālu izsekojamību, darbības laika mērķrādītājus, drošību un rīcības kārtību apstāšanās gadījumā. Saskaņojiet katra rādītāja pārbaudes metodiku.
Sagatavojiet energoresursus, pamatus, tīkla pieslēgumus, drošības zonas, materiālu novietošanas vietas un kravas celšanas darbu plānus pirms iekārtu ierašanās. Kavējumi biežāk rodas šajās saskarnēs, nevis pašas iekārtas dēļ. Apgūšanas periodā saglabājiet pārbaudītu rezerves procesu kritiski svarīgiem pasūtījumiem, līdz jaunā ražošanas šūna sasniedz stabilu ražību.
Apmācībai jāaptver vairāk nekā tikai iekārtas vadība. Operatoriem jāizprot iekraušanas noteikumi, darbības atjaunošanas kārtība pēc traucējumiem, kvalitātes kontroles metodes, programmu izvēle un problēmu eskalācijas kārtība. Apkopes personālam nepieciešami tehniskās apkopes grafiki, rezerves daļu plāns, piekļuve diagnostikai un tehniskā atbalsta kontakti. Vadītājiem ir svarīgi iemācīties pareizi interpretēt ražošanas datus, neizmantojot tos kā formālu spiediena instrumentu uz operatoriem.
Italian Machinery Association integrācijas atbalsts sniedzas daudz tālāk par iekārtu piegādi, jo tieši montāža, apmācība, serviss un tehniskā apkope nosaka, vai jaunā sistēma ikdienas ekspluatācijā sasniegs plānoto jaudu.
Novērtējiet rezultātus pēc mēneša darba
Nevērtējiet automatizāciju tikai pēc pieņemšanas testiem. Pirmās nedēļas atklāj reālās novirzes materiālu padevē, pasūtījumu izlaišanā, operatoru pārliecībā, apkopes vajadzībās un nomenklatūras struktūrā. Sekojiet rezultātiem attiecībā pret sākotnējo šauro vietu un salīdziniet stabilas darbības periodu ar bāzes rādītājiem.
Noderīgi rādītāji ir: izstrāde maiņā, pasūtījuma izpildes laiks, gaidīšanas laiks rindā, iekārtu gatavības koeficients, materiāla izmantošanas koeficients, ar pirmo reizi pieņemto izstrādājumu īpatsvars, manuālo operāciju skaits uz detaļu un atbrīvotās cilvēkstundas, kas novirzītas no manuālas rutīnas uz uzdevumiem ar augstu pievienoto vērtību. Analizējiet novirzes tikpat rūpīgi kā vidējos rādītājus. Šūnai, kas efektīvi darbojas ar 80 % pasūtījumu, joprojām nepieciešami uzlabojumi, ja atlikušie 20 % izraisa ikdienas traucējumus.
Izmantojiet iegūtos datus, lai noteiktu nākamo uzlabojumu soli. Tas var būt programmatūras algoritma korekcija, noliktavas pieslēgšana, papildu instrumentārijs, izklājuma optimizācija, jauns kvalitātes kontroles postenis vai blakus procesa automatizācija. Ražošanas automatizācija kļūst ekonomiski pamatota tad, kad katrs posms uzlabo nākamo procesa nodošanu, nevis vienkārši pievieno izolētu tehnoloģiju.
Praktiskais mērķis — iegūt rūpnīcu, kurā iekārtas, materiāli un informācija pārvietojas ar minimālu kavēšanos un bez steidzīgiem lēmumiem ārkārtas režīmā. Veidojiet šādu sistēmu konsekventi, novēršot vienu pārbaudītu šauro vietu pēc otras, un tad automatizācija paliks kontrolēts ieguldījums, nevis dārga problēma.